
Обратите внимание: правильная последовательность затяжки крышки головки блока цилиндров обеспечивает равномерное распределение усилия и предотвращает деформацию деталей. Следите за моментом затяжки, чтобы избежать повреждений и обеспечить надежную посадку.
Начинайте с центральных болтов. Это позволит равномерно распределить давление по всей площади и избежать смещений корпуса. Постепенно переходите к внешним крепежам, по очереди затягивая их по заданному порядку.
Используйте динамометрический ключ и строго соблюдайте рекомендованные показатели момента затяжки. Это гарантирует, что ничего не перетянуто и не недотянуты, что важно для долговечности двигателя.
Во избежание перекоса и повреждений рекомендуется придерживаться определенной последовательности, начиная с центра и двигаясь по спирали или противоположно ей. Такой подход равномерно нагрузит прокладку и защитит её от разрывов.
Как правильно подготовить двигатель к затяжке ГБЦ
Перед началом затяжки ГБЦ визуально осмотрите поверхность головки блока и блока цилиндров, уберите остатки старой прокладки и смазку. Разверните все болты на 180 градусов, чтобы обеспечить равномерное натяжение и избежать деформации.
Проверьте уровень и состояние масла, замените его при необходимости, чтобы избежать попадания загрязнений в новое уплотнение. Удостоверьтесь, что все прокладки и уплотнители установлены в правильные места и соответствуют модели двигателя, особенно при замене ГБЦ.
Подготовьте ключи и инструмент, убедившись, что они подходят по размеру и удобны для работы в ограниченных пространствах. Перед затяжкой очистите резьбовые поверхности от масла, старого герметика и загрязнений, чтобы обеспечить плотное соединение и предупредить утечки.
Проведите проверку тепловой стойкости и состояния охлаждающей системы: проверьте радиатор, шланги и расширительный бачок, чтобы исключить перегрев после сборки. Убедитесь, что все ключевые детали и компоненты правильно собраны и закреплены, чтобы избежать повторных разборок.
Очистка поверхности головки блока цилиндров
Перед установкой новой прокладки и затяжкой ГБЦ важно тщательно очистить поверхность головки блока цилиндров от остатков старого герметика, грязи и масла. Начинайте с удаления крупных загрязнений с помощью пластиковых скребков, избегая использования металлических инструментов, чтобы не повредить поверхность.
Затем применяйте специальный очиститель для головки блока, выбирая средство, предназначенное для удаления высокотемпературных остатков герметика и масла. Распылите средство равномерно и подождите 5-10 минут для воздействия. Не торопитесь – это обеспечит лучшую очистку без необходимости сильного трения.
Для окончательной очистки используйте мягкую щетку или ткань из микрофибры. Не используйте абразивные материалы, чтобы не оставить царапин. Особое внимание уделите каналам охлаждения и маслосъемным отверстиям, тщательно очистите их от остатков герметика.
Проверьте поверхность на наличие неровностей или повреждений. Для этого используйте прозрачную линию или свет с торцевым освещением. Все дефекты требуют устранения, чтобы обеспечить качественное прилегание новой прокладки.
После очистки протрите поверхность сухой безворсовой тканью, удаляя остатки средств и грязи. Убедитесь, что поверхность абсолютно сухая и чистая, прежде чем переходить к следующему этапу – монтажу прокладки и затяжке ГБЦ.
Проверка и установка новых прокладок
Перед установкой новых прокладок убедитесь, что поверхность блока цилиндров и головки аккуратно очищена от остатков старого масла, грязи и остатков старых прокладок. Используйте пластиковый шпатель или мягкую щетку, чтобы не повредить металл и посадочные поверхности.
Проверьте целостность новых прокладок перед монтажом. Особенно обратите внимание на пористые или тканевые компоненты. Если есть признаки повреждений или деформаций, замените их на новые. Не допускайте установки дефектных изделий, чтобы избежать протечек и повторных разборок.
При укладке новых прокладок соблюдайте правильное направление и ориентацию, как указано в инструкции производителя. Некоторые прокладки имеют отметки или специальные вырезы, которые показывают правильное направление и позицию.
| Шаг действия | Рекомендации |
|---|---|
| Подготовка поверхности | Удалите остатки старых прокладок и загрязнения. Проверьте поверхность на наличие трещин или деформаций, при необходимости выполните шлифовку или замену деталей. |
| Проверка новых прокладок | Оценивайте качество и целостность новых элементов. Для тканевых и пористых прокладок избегайте использования битума или герметиков, если они не указаны в инструкции. |
| Укладка прокладок | Легко и аккуратно положите прокладки на своё место, избегая перекосов и смещений. Используйте марлю или мягкую ткань для закрепления, если это необходимо. |
Примените немного специального герметика только по рекомендациям производителя, обычно – на углах или швах. Не наносите герметик по всей поверхности, чтобы не блокировать каналы для охлаждения или сжатие прокладки.
Проверьте правильность установки прокладок на новом механизме ещё раз перед затяжкой, чтобы избежать необходимости разбирать все заново из-за неправильной ориентации или сдвигов. Такой подход поможет обеспечить герметичность и долгий срок службы узла.
Обеспечение правильной смазки крепежа
Перед затяжкой головки блока цилиндров убедитесь, что все болты обработаны соответствующей смазкой. Накладывайте тонкий слой моторного масла на нити и головки болтов, чтобы снизить риск заедания и обеспечить равномерное распределение усилия при затяжке.
Используйте только рекомендованное масло или монтажную смазку, предназначенную для крепежных элементов. Это помогает избежать коррозии и облегчить дальнейшее обслуживание. Не наносите слишком много, чтобы не создать лишний слой, который может мешать правильной затяжке.
Проверьте, что болты полностью очищены от остатков старой смазки или грязи. Используйте мягкую щетку или ветошь для очистки резьбы. После этого нанесите равномерный слой смазки, равномерно распределяя его по поверхности крепежа и резьбе.
При использовании автоматизированных инструментов убедитесь, что смазка не мешает достижению точных моментов затяжки. Для этого можно предварительно проконсультироваться с технической документацией или производителем двигателя.
Помните, что аккуратное и правильное нанесение смазки уменьшает риск повреждения резьбы и способствует равномерному усилию затяжки, что в итоге гарантирует надежную сборку и долговечность двигателя.
Настройка инструментов и контроль момента затяжки
Используйте дифференциальный моментный ключ, который позволяет точно контролировать силу затяжки каждого болта ГБЦ. Перед началом работы установите его на значение, указанное производителем.
Перед началом затяжки убедитесь, что инструмент исправен и обеспечивает стабильную точность измерений. Проверьте калибровку, особенно, если используете механический ключ или электронное устройство.
На всех этапах затяжки следите за постепенным повышением усилия, чередуя болты по рекомендуемой последовательности. Это предотвращает деформацию головки блока и равномерно распределяет усилие.
Контроль момента затяжки проводить поэтапно:
| Этап | Момент затяжки (Н·м) | Детали |
|---|---|---|
| Первое прохождение | 20-25 Н·м | Неспешно подтянуть все болты по порядку, чтобы устранить люфты |
| Второе прохождение | 40-45 Н·м | Повторить по той же последовательности, чтобы добиться равномерной затяжки |
| Финальное прохождение | Окончательное, по инструкции | Закрепить с учетом финальных требований производителя |
Обратите внимание, что слишком быстрые или сильные нажатия на ключ могут исказить результат. Постоянно держите инструмент прямо, без рывков.
Периодически проверяйте калибровку инструмента после нескольких циклов, особенно при использовании бюджетных моделей или после значительного времени работы.
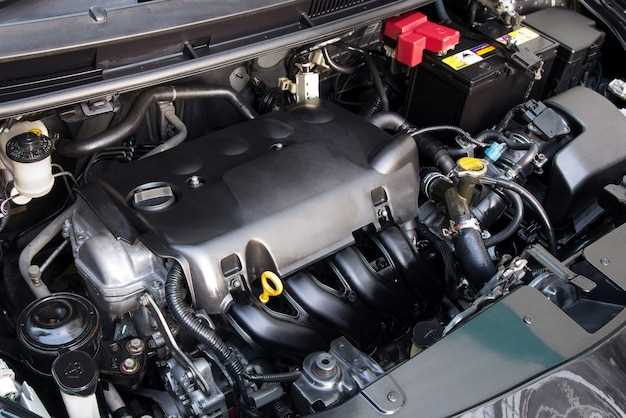
Последовательность затяжки болтов ГБЦ 1NZ-FE
Начинайте с болтов со средней ступени, затягивая их по диагональной последовательности по кругу, чтобы равномерно распределить давление. Первым шагом пройдите по болтам 1-6, затягивая их до 30 Нм.
На втором этапе выполните повторную затяжку тех же болтов, увеличивая усилие до 70 Нм, соблюдая ту же диагональную последовательность. Такой подход предотвращает деформацию крышки и обеспечивает плотное прилегание.
Завершите третий этап окончательной затяжкой, равномерно прокручивая болты в последовательности, указанной для финальной процедуры, и доведите их до 90 Нм. Это гарантирует надежное закрепление головки блока цилиндров.
Обратите внимание на момент затяжки: используйте динамометрический ключ для точного соблюдения указанных значений. После выполнения всех этапов рекомендуется повторить процедуру, чтобы исключить возможные ослабления болтов.
Пошаговая схема выполнения затяжки
Начинайте с установки новой прокладки головки блока цилиндров и убедитесь, что поверхность блока и головки чисты от старого герметика, масла и загрязнений.
Проверьте правильность положения головки и закрепите ее на месте. Засыпьте ступенчатым способом, чтобы равномерно распределить давление – затягивайте гайки по диагональной схеме, начиная с центральных и перемещаясь к краям.
Используйте динамометрический ключ и затягивайте гайки с указанным производителем усилием, избегая чрезмерного натяжения. Начинайте с минимального значения, закрепляя каждую гайку по порядку, затем повторите цикл, увеличивая усилие до финального значения.
После первоначального затягивания выполните финальный повтор, чтобы обеспечить равномерное распределение усилия. Убедитесь, что все гайки затянуты с точной настройкой и в соответствии с рекомендациями производителя.
Обратите внимание на временной интервал между затяжками. Оставляйте интервал минимум в 15 минут, чтобы материал клапанной крышки и прокладки стабилизировались под нагрузкой.
Завершите работу, проверив наличие утечек и правильную фиксацию элементов. Убедитесь, что все закреплено надежно и никаких признаков повреждений или деформаций не осталось.
Уточнение последовательности для различных типов болтов
Для болтов с различным диаметром и типом резьбы рекомендуется использовать разные схемы затяжки. Болты с меньшим диаметром, как правило, затягиваются последовательно в центре и по краям, чтобы избежать деформации головки блока.
При работе с болтами, предназначенными для крепления фазированной головки, соблюдайте порядок в виде цепочки, начиная с центральных болтов, а затем переходите к внешним. Это помогает равномерно распределить давление и предотвращает искривление головки.
Обратите внимание на класс прочности болтов. Для более крепких болтов с высокой прочностью используйте меньшие усилия затяжки в начальном этапе, постепенно увеличивая их по указанной последовательности. Уменьшение риска повреждения резьбовых соединений достигается за счет корректной последовательности и точных значений момента затяжки для каждого типа болта.
Если в комплекте есть болты с разными длинами или резьбовыми характеристиками, разделите их по группам и соблюдайте схему затяжки отдельно для каждой группы. Это снизит риск перекоса деталей и обеспечит плотное прилегание поверхности головки к блоку.
Для болтов под механический и гидравлический натяг используйте специальные рекомендации. Обычно они требуют начала с центральных и постепенного перехода к по краям, с точным контролем момента затяжки. Такой порядок помогает избежать деформации и обеспечить герметичность соединения.
Значение правильного межзубного времени
Правильное межзубное время обеспечивает равномерный зажим головки блока цилиндров и предотвращает деформацию посадочных поверхностей. Если момент затяжки слишком короткий, болты не достигнут нужного натяжения, что ведет к недожиму и возможным протечкам. С другой стороны, чрезмерное время затяжки вызывает переразгрузку болтов, что снижает их прочность и увеличивает риск растрескивания.
Определённое межзубное время позволяет болтам раскрыться и принять нужное положение, обеспечивая равномерное распределение силы. Это особенно важно для двигателей типа 1NZ-FE, где тонкая механическая настройка помогает сохранить герметичность и стабильность работы мотора.
Недостаточное следование рекомендованному межзубному времени может привести к срывам болтов или возникновению микротрещин в головке блока. В результате возникает риск утечки газов, изменение компрессии и ухудшение мощности двигателя.
Использование правильного межзубного времени способствует стабильности и долговечности сборки. Следите за точностью по инструкции, не ускоряйте процесс и избегайте поспешных решений. Такой подход обеспечит равномерный натяг и сохранит все параметры зажима на оптимальном уровне, что особенно важно при выполнении повторных сборочных операций и при работе с изношенными болтами.
Как проверить правильность затянутых болтов
Используйте динамометрический ключ для проверки затяжки каждой болта. Установите его на рекомендованный параметр затяжки, указанный в сервисной книжке или технической документации. Постепенно затягивайте каждый болт, следуя рекомендованной последовательности, чтобы избежать перекоса головки блока.
Обратите внимание на равномерность натяжения – если один болт затянут сильнее, чем остальные, это может привести к деформации. Проверьте нагрузку через определенное время – через 10-15 минут после первичного затягивания – чтобы устранить возможные ослабления после усадки металлических элементов.
Для более точной проверки используйте инфракрасный или механический вставной индикатор, если он есть. Они позволяют определить, насколько равномерно распределена нагрузка по всем точкам крепления. В случае несоответствия параметров – повторите затяжку по инструкции, чтобы добиться равномерности.
Не забудьте выполнить проверку после работы двигателя на рабочих температурах – тепловое расширение металлов может изменить первоначальные параметры натяжения. Повторите процедуру затяжки и проверки через 100 км пробега или после первых несколько часов работы двигателя.
Советы по повторной проверке через определённое время
Через 100–200 километров после затяжки ГБЦ выполните повторную проверку затяжки болтов. Это позволит убедиться, что они не ослабнут в первые дни эксплуатации, что особенно важно при использовании уплотнительной прокладки нового типа или в условиях высоких нагрузок. Обратите внимание на равномерность зазоров и наличие подтеков антифриза или масла в районе головки блока.
Проверьте натяжение болтов примерно через 2–3 недели использования автомобиля. В это время часть металла у болтов и резьбовых соединений может немного «садиться», что способно привести к появлению микротрещин или слабых зон. Повторная проверка поможет своевременно определить необходимость подтяжки и избежать риск ремонта из-за утечек или повреждений.
В случае использования особых условий эксплуатации – прыжки, длинные пробеги на высоких оборотах или нагревы – повторяйте проверку каждые 10–15 тысяч километров. Постоянно контролируйте состояние прокладок и герметичность соединений, чтобы избежать возможных подтеков и повреждений головки блока.
Запишите результаты каждой проверки, чтобы отслеживать динамику и своевременно фиксировать изменение положения болтов. Это значительно снизит вероятность возникновения излишней нагрузки и продлит срок службы сборки. Не забывайте использовать качественные инструменты для измерений, чтобы не навредить резьбовым соединениям.