Выбор правильного режима сварки напрямую влияет на качество шва и долговечность выполненной работы. Начинайте с настройки тока и скорости подачи проволоки, ориентируясь на толщину материала и тип соединения. Постепенно адаптируйте параметры до достижения оптимального соотношения межзоны и глубины проплавления.
Порошковая проволока появляется как отличное решение для стабильной сварки без газа, однако требует особого подхода к режимам. Обратите внимание на параметры дуги, чтобы обеспечить равномерный прогрев и минимизировать образовавшиеся поры и дефекты. В большинстве случаев, рекомендуется использовать низкий ток для тонких металлов и увеличивать его для более толстых.
Использование короткой или импульсной дуги помогает снизить тепловую нагрузку и способствует уменьшению количества брызг. При этом, важно контролировать время горения и паузы между импульсами для баланса между проходимостью и стабильностью сварочного процесса.
Параметры и настройки режимов сварки порошковой проволокой без газа
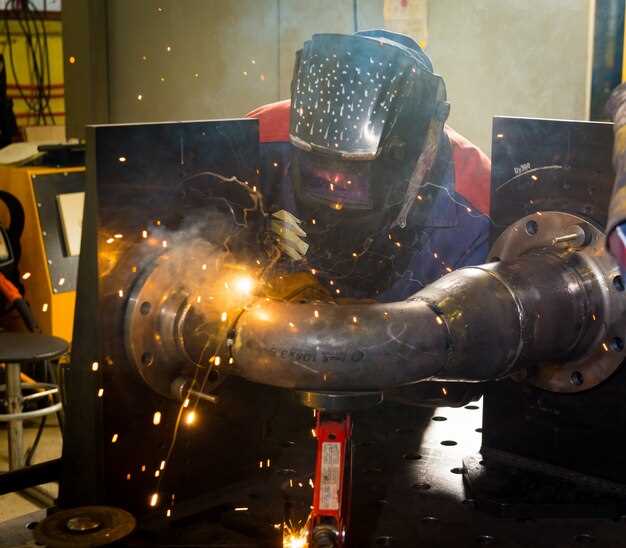
Для получения качественного шва при сварке порошковой проволокой без газа настройте силу тока в диапазоне 150-250 А, в зависимости от толщины материала. Чем толще металл, тем выше должна быть сила, но не превышайте 250 А, чтобы избежать пористости и дефектов.
Скорость подачи проволоки выбирайте исходя из слоя, который необходимо нанести. Обычно она составляет 3-6 м/мин. При меньших скоростях увеличивается риск перегрева, при больших – пропусков и недостаточной прочности шва.
Параметр дуги устанавливайте так, чтобы дуга была стабильной, примерно 15-20 мм. Это обеспечит равномерное расплавление порошка и хорошее соединение с основным металлом.
Температуру сварочного тока регулируйте в соответствии с материалом и толщиной, чтобы избежать перегрева или недогрева шва. Для легких металлов лучше использовать меньшие значения, для тяжелых – увеличить их, следя за стабильностью дуги.
Параметр подачи порошка выбирайте так, чтобы он равномерно заполнял шов без избытка или недостатка материала. Обычно используют подачу в диапазоне 5-10 г/мин. Постоянство подачи помогает избежать пористости и обеспечить однородность шва.
Контроль за атмосферой и чистотой поверхности перед сваркой снизит риск дефектов, а правильное положение электродной дуги и постоянство режимов позволяют добиться стабильных результатов на протяжении всей работы.
Выбор силы тока и скорости подачи проволоки для разных толщин металла
Для сварки металлических листов толщиной до 4 мм используйте силу тока 50-80 А. Скорость подачи проволоки в этом случае должна быть в пределах 3-5 м/мин, чтобы обеспечить равномерный и аккуратный шов без пропусков и наплывов.
При работе с металлом толщиной 4-8 мм увеличивайте силу тока до 80-130 А. Скорость подачи проволоки стоит поднять до 5-8 м/мин, учитывая необходимость быстрого и стабильного плавления проволоки, которая обеспечивает хорошую проплавление и сцепление шва.
Для толстых металлов – от 8 мм и больше – применяйте ток 130-200 А и выше, подавая проволоку со скоростью 8-12 м/мин. Такой режим позволяет глубже проплавлять материал, избегая дефектов сварного шва, и способствует качественной сварке толстых элементов.
При выборе параметров обязательно ориентируйтесь на рекомендации производителей проволоки и аппарата, а также проводите тестовые сварки на обрезках материала. Постепенно увеличивайте ток и скорость подачи, пока не достигнете оптимального соотношения для каждого конкретного типа металла и толщины.
Дополнительно важно учитывать уровень зачистки и подготовку поверхности, чтобы избежать прерывания стабильного горения дуги. Регулируйте ток и скорость, чтобы обеспечить стабильное плавление без чрезмерного нагрева, что поможет сохранить качество шва и избежать деформаций.
Определение оптимального напряжения для стабилизации дуги
Начинайте с установки напряжения в диапазоне 18-22 В. После этого внимательно наблюдайте за поведением дуги: если дуга короткая и нестабильная, повышайте напряжение на 1-2 В, пока не достигнете равномерного роста и продолжительности дуги. В случае, когда дуга слишком высокая или начинает прерываться, уменьшайте напряжение на 1-2 В для устранения чрезмерного разрыва.
Для точного определения оптимального режима проверьте параметры на рабочем участке, где сварка идет без пробоев и с хорошим проникновением металла. Обратите внимание на стабильность: дуга должна держаться устойчиво без значительных колебаний или скачков тока.
| Параметр | Значение | Комментарий |
|---|---|---|
| Начальное напряжение | 18-22 В | Базовое значение для полуавтоматической сварки порошковой проволокой без газа |
| Оптимальное напряжение | 20-24 В | Обеспечивает стабильную дугу и хорошее качество шва |
| Повышенное напряжение | более 24 В | Может приводить к чрезмерному расплаву проволоки и дефектам |
| Сниженное напряжение | менее 18 В | Риск нестабильной дуги и плохого проплавления |
Запомните: точка равновесия – это уровень, при котором дуга поддерживается без рывков, а проволока плавно плавится. Регулярное тестирование и корректировка напряжения позволяют достичь этой стабильности и повысить качество сварочного шва.
Настройка режима сварки для минимизации дефектов шва
Уменьшите силу тока и скорость подачи проволоки, чтобы снизить риск появления пор, пропусков и проплавления. Начинайте сварку с меньших параметров, постепенно увеличивая их до достижения стабильного режима, при котором шов выглядит равномерным и без дефектов.
Определите оптимальную длину дуги, регулируя расстояние между электродом и заготовкой. Короткая дуга способствует меньшему расплавлению металла, что уменьшает риск пор и порозии, а длинная – обеспечивает лучшее проникновение, избегая чрезмерной расплавки и струйных дефектов.
Контролируйте частоту и форму импульсов на сварочном аппарате. Использование стабилизированного импульсного режима помогает избежать излишних колебаний тока и напряжения, что минимизирует появление пор, раковин и неровностей шва.
Настройте параметры оплавления проволоки и тока так, чтобы обеспечить равномерное расплавление, без образования ‘залежей’ или недоплавленных участков. Это достигается постепенным подъемом и снижением параметров в начале и конце сварки, избегая скачков.
Обратите внимание на частоту и изменение параметров в процессе сварки, чтобы устранить возможные вариации. Регулярное изменение настроек позволяет адаптировать режим под конкретные условия, избегая пере- или недогрева металла, что вызывает дефекты на шве.
Используйте автоматические системы контроля, если они есть, для корректировки режима в реальном времени. Это поможет держать параметры в границах допустимых значений и предотвращать появление дефектов из-за неправильных условий работы оборудования.
Регулировка сварочного тока при использовании различных порошковых составов
Для достижения оптимальной сварочной цепи в первую очередь устанавливайте ток с расчетом на толщину металла и свойства порошка. Обычно для тонких листов (до 2 мм) достаточно тока в диапазоне 70-110 А, для средних (до 4 мм) – 110-150 А, а для толстых – 150-200 А и выше.
При использовании порошковых составов с высоким содержанием ферритов или специальных добавок, рекомендуется уменьшить ток на 10-15% по сравнению с типовыми значениями. Такие порошки требуют меньшей тепловой энергии для проводимости, что предотвращает чрезмерное призакрепление и поры.
По мере изменения влажности и температуры окружающей среды увеличивайте ток на 10-20 А, чтобы компенсировать ухудшение сгорания проволоки и обеспечить стабильное наплавление.
Для установки правильного режима регулируйте сварочный ток плавным поворотом регулятора, добиваясь равномерной дуги без чрезмерного распаления и разбрызгивания. Обратите внимание, что более твердые порошковые составы требуют немного повышенного тока, чтобы обеспечить лучшее проникновение и качество шва.
Проверьте качество сварного шва после регулировки – стабильный, равномерный расплав и отсутствие пор и дефектов свидетельствуют о правильной настройке. В случае появления зазоров или пористости снизьте ток на 10-15 А и повторите сварку для достижения лучших результатов.
Подбор режима для сварки в различных положениях
Для сварки в плоскости сверху или снизу рекомендуется использовать повышенную силу тока, чтобы обеспечить проникновение и стабильность сварного шва. При сварке в вертикальной плоскости вверх выбирайте среднее значение тока, которое поможет избежать расплывания и пробелов, а также снизит риск образования дефектов. В случае сварки в вертикальной вниз применяйте минимальные параметры тока, чтобы избежать стекания металла и получить аккуратный шов без подтеков. Для работы в эллиптических и косых положениях используйте средние режимы с учетом особенностей детали и техники выполнения. Постоянство силы тока и скорости подачи проволоки создаст необходимые условия для равномерного шва независимо от положения детали.
| Положение | Рекомендуемый режим сварки | Особенности |
|---|---|---|
| Вертикаль вверх | Ток на 10-15% выше, чем для горизонтальных швов | Обеспечивает хорошее проникновение, минимизация дефектов |
| Вертикаль вниз | На 10-20% ниже, чем для горизонтальных | Позволяет контролировать расплывание и подтекания |
| Горизонталь | Стандартный режим, рекомендуется соответствующие параметры | Поддержание стабильной подачи и тока |
| Скос и косой режим | Средний уровень параметров, с учетом угла наклона | Обеспечивает хорошее покрытие и прочность шва |
Практические советы по выполнению сварочных операций без газа
Контролируйте силу тока, подбирая ее под толщину материала и тип проволоки. Обычно для тонких металлов используют меньшие значения, для толстых – повышенные. Не допускайте резких перепадов, чтобы не создавать пористость и трещины.
Поддерживайте правильный угол подачи проволоки – обычно около 75–80 градусов к поверхности. Такой наклон обеспечивает равномерное соединение и способствует хорошему проплавлению.
Обратите внимание на скорость подачи проволоки – слишком быстрая ведет к пористости, а слишком медленная вызывает сильное нагревание и расплавление шва. Регулируйте скорость, ориентируясь на качество и внешний вид получаемого шва.
Используйте короткие димовые цепи и избегайте чрезмерного провисания проволоки, поскольку это снижает эффект засорения шва и уменьшает риск дефектов.
Постоянно следите за состоянием электрода и проволочной катушки. Пыль и грязь ухудшают качество дуги, а изношенные детали вызывают непостоянство дуги и нестабильную сварку.
Для повышения стабильности дуги выполняйте мягкое касание, избегая резких движений и рывков. Ведите электрод плавными, контролируемыми движениями, особенно по началу и концу шва.
После завершения сварочной операции очистите шов от шлака, удалите остатки и проверьте качество соединения. Если есть дефекты или непроплавленные участки, исправляйте их повторной заправкой и повторным дуговым разрушением поврежденного участка.
Подготовка поверхности металла перед сваркой
Удалите все слои ржавчины, окалины и окрасочные покрытия с поверхности металла с помощью металлической щетки или шлифовальной машины. Грязь, масло и остатки масла могут привести к дефектам шва и ухудшить качество сварного соединения.
Обезжирьте зону сварки специальным растворителем или раствором уайт-спирит, чтобы избавиться от жировых и масляных пятен. Такой шаг обеспечит лучшее сцепление порошковой проволоки с поверхностью без образования пор и непроваров.
Проверьте геометрию соединения, убедитесь, что кромки плотно прилегают друг к другу, и при необходимости зажмите их в правильном положении. Четкое совмещение кромок позволяет получить прочный и ровный шов.
При сварке толстых элементов, сделайте предварительный подрез кромок под углом 30-45 градусов. Это создаст более стойкий к воздействию теплообмена шов и упростит заполнение зазора порошковой проволокой.
Перед началом работы желательно проверить оборудование и подать небольшой пробный шов на негодном участке. Так удастся убедиться, что параметры сварки выставлены правильно и поверхность подготовлена идеально.
Выбор типа порошка для конкретных условий работ
Для оптимальной сварки полуавтоматом порошковой проволокой без газа важно подобрать правильный тип порошка в зависимости от условий эксплуатации. Начинайте с определения типа металла, который планируется сваривать: нержавеющая сталь, углеродистая, алюминий или титан. Каждый материал требует особого состава порошка, чтобы обеспечить прочность и качество шва.
Если идет работа с низкоуглеродистой сталью, выбирайте порошки с меньшим содержанием углерода и добавками, улучшающими пластичность. Для сварки нержавеющей стали используйте порошки, содержащие никель, хром или молибден; они обеспечивают коррозионную стойкость и устойчивость к высоким температурам.
При необходимости восстановления или ремонта покрытий с высокой стойкостью к изнашиванию выбирайте порошки с твердыми включениями, например, с добавками карбида вольфрама или хрома. Для сварочных работ на открытом воздухе, где важна сопротивляемость атмосферным воздействиям, выбирайте порошки с антикоррозийными добавками.
Особенности условий работы также требуют учета скорости охвата и уровень образования дымовых газов. Для работы с тонкими металлами используйте порошки с меньшим наведенным напряжением и меньшей концентрацией флюсовых компонентов. В агрессивной среде подбирайте порошки с повышенной флокуляцией и защитой от окисления.
Поддержка стабильного качества шва достигается подбором порошков с правильной размерностью зерна, обычно от 50 до 150 мкм, и проверкой совместимости с конкретной моделью сварочной машины. Экспериментируйте с разными марками и видами порошков, ведите учет результатов и выбирайте опцию, которая лучше всего подходит под специфические параметры проекта.
Особенности выполнения швов на сложных поверхностях
Для выполнения качественного шва на сложных поверхностях используйте направляющую штангу или шаблон, чтобы устранить отклонения и обеспечить стабильность положения проволоки. При движении сварочной горелки максимально сохраняйте постоянную дистанцию до поверхности, чтобы избежать пористости и недоплавления.
При сварке неровных, криволинейных или выступающих элементов увеличивайте частоту перемещения и регулируйте ток, чтобы обеспечить равномерное проплавление и хорошую смачиваемость шва. Используйте короткие дуги и избегайте чрезмерных нагрузок на оборудование, чтобы снизить риск появления дефектов.
Поддерживайте постоянное наблюдение за положением сварочной горелки и следите за скоростью движения. На сложных участках делите шов на участки, чтобы фокусироваться на каждом отдельно, что поможет избежать пропусков и неровностей.
Перед началом сварки подготовьте поверхность: удалите загрязнения, масло и ржавчину, чтобы обеспечить надежное сцепление. На участках с труднодоступными поверхностями применяйте подготовительные уступы или специальные приспособления, укрепляющие позицию сварщика и стабилизирующие работу.
Используйте вспомогательные материалы, такие как зажимы или временные фиксаторы, чтобы зафиксировать детали перед началом сварки и исключить их смещение. Это особенно актуально для сложных форм, требующих высокой точности.
Обработка и контроль качества сварных швов
Перед началом резки и очистки швов рекомендуется провести визуальный осмотр на наличие трещин, пор и непроваров. Используйте увеличительное стекло для обнаружения мелких дефектов, которые могут снизить прочность соединения.
Для оценки внутреннего состояния шва применяйте ультразвуковое неразрушающее тестирование, позволяющее выявить скрытые дефекты и неоднородности внутри металла. Этот метод особенно полезен при сварке толстых элементов или важных конструкций, где даже малые дефекты могут привести к отказу.
Механическая проверка включает контроль на прочность и твердость. Осуществляйте испытания образцов, вырезанных из сваренного участка, чтобы убедиться в соответствии сварных швов техническим требованиям. Твердость должна оставаться в пределах нормы, установленной для конкретных материалов.
Тепловая обработка после сварки помогает снизить внутренние напряжения и устранить микротрещины, что повышает долговечность конструкции. В зависимости от типа металла выбирайте оптимальный режим отпускания или термической релаксации.
Контролируйте геометрию шва: ширину, высоту и однородность с помощью измерительных инструментов, таких как штангенциркуль или твердомер. Регулярная проверка позволяет своевременно выявлять отклонения от стандартных размеров и устранять их.
Наконец, документируйте все результаты инспекций и тестов для отслеживания качества и устранения возможных дефектов на ранних этапах. Такой подход значительно повышает надежность сварных соединений и сокращает риски возникновения будущих проблем.
Меры по предотвращению пористости и непроваров
Регулярно очищайте поверхность основания от ржавчины, старого покрытия и масла, чтобы обеспечить хорошую адгезию и снизить риск образования пор. Используйте правильную подготовку, при этом следите за равномерностью зачистки, чтобы исключить участки с ослабленной сцепкой.
Поддерживайте оптимальную температуру и влажность в помещении или месте проведения сварки. Избегайте чрезмерной влажности, которая способствует образованию пор и непроваров за счет образования паров внутри шва.
Настраивайте параметры сварочного аппарата так, чтобы сварочный ток и скорость подачи порошковой проволоки соответствовали толщине и типу обрабатываемого металла. Недостаточный или чрезмерный ток вызывает непровары, а неправильная скорость подачи увеличивает риск пористости.
Обеспечьте стабильное газовое окружение и избегайте засорения формовочного пространства: даже в случае работы без газа важно контролировать качество порошка и чистоту используемых компонентов. Регулярно очищайте форсунку и резервуар порошка.
Перед каждым началом работы делайте тестовые швы, чтобы точно настроить параметры и выявить возможные причины пористости или непроваров. Не допускайте перерывов в работе и своевременно повторяйте тесты при смене условий или оборудования.
Используйте только проверенный и свежий порошок, хранящийся в герметичных условиях, избегайте повторного использования остатков с просроченным сроком или загрязненных частицами.
Обратите внимание на режим нагрева и охлаждения материала, избегайте резких температурных изменений, которые могут привести к внутренним напряжениям и пористости, а также снизить качество сварного шва.